
ਜਾਣ-ਪਛਾਣ: ਫੋਰਜਿੰਗ/ਕਾਸਟਿੰਗ ਅਤੇ ਹੀਟ ਟ੍ਰੀਟਮੈਂਟ ਤੋਂ ਬਾਅਦ, ਯੋਗ ਰੋਲ ਤਿਆਰ ਕਰਨ ਲਈ ਮਸ਼ੀਨਿੰਗ ਮੁੱਖ ਪ੍ਰਕਿਰਿਆ ਹੈ। ਇਹ ਅਯਾਮੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਕੰਮ ਕਰਨ ਵਾਲੀ ਸਤਹ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ, ਜੋ ਰੋਲਡ ਪਲੇਟਾਂ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਰੋਲ ਦੀ ਸੇਵਾ ਜੀਵਨ ਨੂੰ ਸਿੱਧਾ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ।
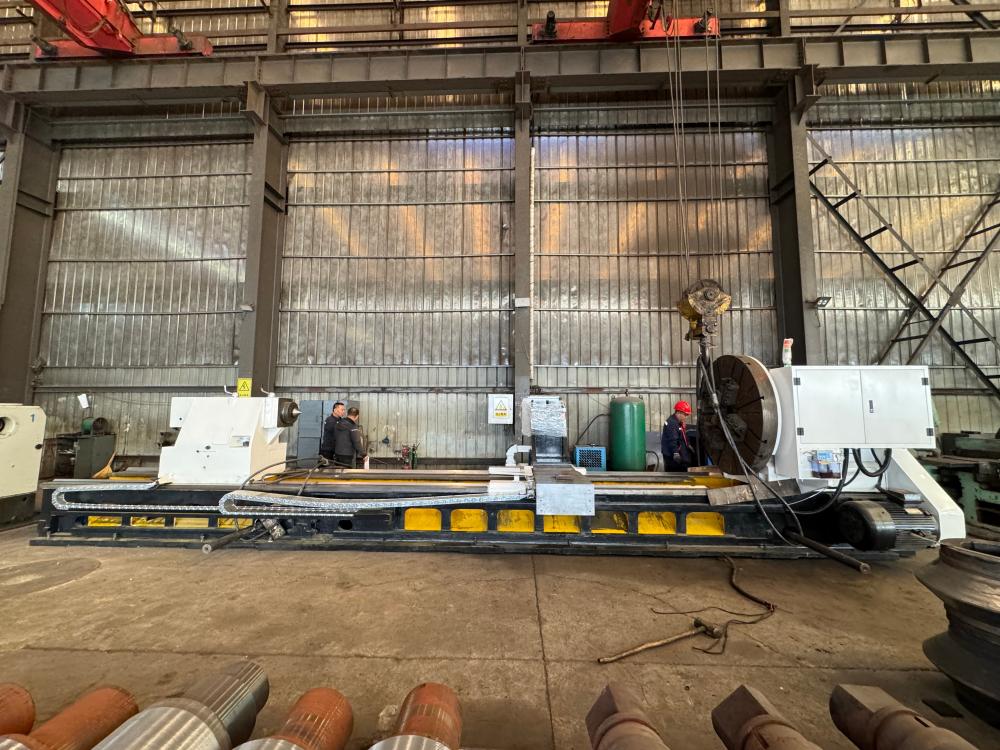
1. ਆਉਣ ਵਾਲਾ ਨਿਰੀਖਣ ਹੀਟ-ਟ੍ਰੀਟਿਡ ਖਾਲੀ ਥਾਵਾਂ ਦੇ ਮਾਪ ਅਤੇ ਸਤਹ ਦੀ ਸਥਿਤੀ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਮਸ਼ੀਨਿੰਗ ਭੱਤੇ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਸੰਦਰਭ ਸੈੱਟ ਕਰੋ।
2. ਸੀਐਨਸੀ ਰਫ ਟਰਨਿੰਗ ਹੈਵੀ-ਡਿਊਟੀ ਰੋਲ ਲੇਥ, ਰਫ-ਟਰਨ ਰੋਲ ਬਾਡੀ ਅਤੇ ਰੋਲ ਗਰਦਨ ਦੇ ਨਾਲ ਆਕਸਾਈਡ ਸਕੇਲ ਹਟਾਓ, ਫਿਨਿਸ਼ ਮਸ਼ੀਨਿੰਗ ਲਈ ਭੱਤਾ ਛੱਡੋ।
3. ਸੀਐਨਸੀ ਫਿਨਿਸ਼ ਟਰਨਿੰਗ ਮਸ਼ੀਨ ਰੋਲ ਪ੍ਰੋਫਾਈਲ ਕਰਵ, ਰੋਲ ਗਰਦਨ ਅਤੇ ਬੇਅਰਿੰਗ ਸੀਟਾਂ; ਆਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ, ਸਿੱਧੀਤਾ ਅਤੇ ਕੇਂਦਰਿਤਤਾ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ।
4. ਸ਼ੁੱਧਤਾ ਸਿਲੰਡਰ ਪੀਸਣਾ ਗੋਲਾਈ, ਸਿਲੰਡਰਤਾ ਅਤੇ ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਦੀ ਗਰੰਟੀ ਦੇਣ ਲਈ ਰੋਲ ਵਰਕਿੰਗ ਸਤਹ ਨੂੰ ਰੋਲ ਗ੍ਰਾਈਂਡਰ 'ਤੇ ਪੂਰਾ ਕਰੋ। ਇਹ ਰੋਲਡ ਪਲੇਟ ਦੀ ਗੁਣਵੱਤਾ ਲਈ ਮੁੱਖ ਪ੍ਰਕਿਰਿਆ ਹੈ।
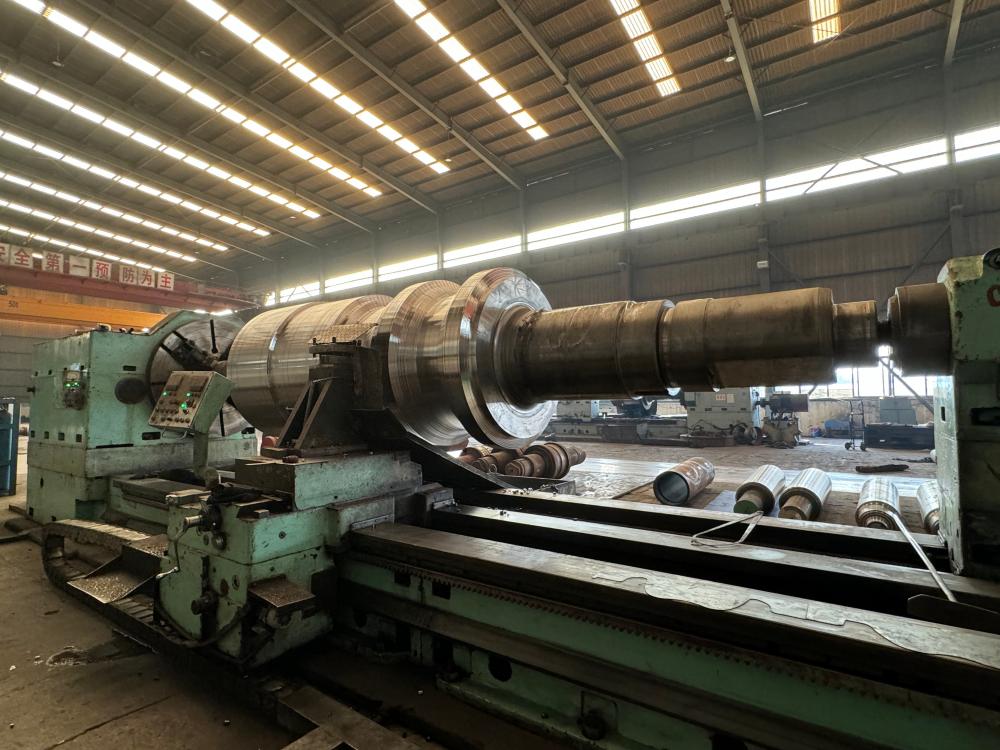
5. ਸ਼ੁੱਧਤਾ ਮਾਪ ਡਰਾਇੰਗ ਜ਼ਰੂਰਤਾਂ ਦੇ ਵਿਰੁੱਧ ਮਾਪ, ਰਨਆਉਟ ਅਤੇ ਜਿਓਮੈਟ੍ਰਿਕ ਸਹਿਣਸ਼ੀਲਤਾ ਦੀ ਜਾਂਚ ਕਰੋ।
6. ਗਤੀਸ਼ੀਲ ਸੰਤੁਲਨ (ਹਾਈ-ਸਪੀਡ ਰੋਲ ਲਈ ਵਿਕਲਪਿਕ) ਮਿੱਲ ਦੇ ਸੰਚਾਲਨ ਦੌਰਾਨ ਵਾਈਬ੍ਰੇਸ਼ਨ ਘਟਾਉਣ ਲਈ ਰੋਟੇਸ਼ਨਲ ਅਸੰਤੁਲਨ ਨੂੰ ਖਤਮ ਕਰੋ।
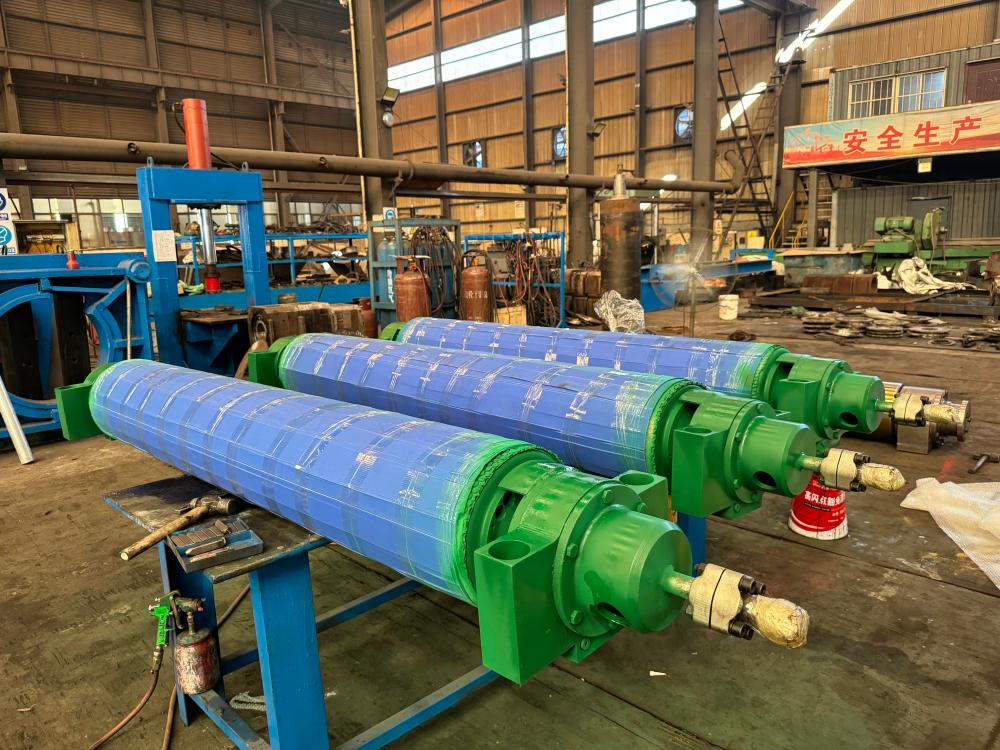
7. ਅੰਤਿਮ ਨਿਰੀਖਣ ਅਤੇ ਖੋਰ-ਰੋਧੀ ਇਲਾਜ। ਪੂਰੀ ਮੁੜ-ਨਿਰੀਖਣ, ਵਰਕਪੀਸ ਦੀ ਸਫਾਈ ਅਤੇ ਜੰਗਾਲ-ਰੋਧੀ ਕੋਟਿੰਗ ਐਪਲੀਕੇਸ਼ਨ।
ਸਿੱਟਾ: ਮਸ਼ੀਨਿੰਗ ਹੀਟ-ਟ੍ਰੀਟਿਡ ਖਾਲੀ ਥਾਵਾਂ ਨੂੰ ਅੰਤਿਮ ਮਾਪਾਂ ਤੱਕ ਪੂਰਾ ਕਰਦੀ ਹੈ। ਇਹ ਸਟੀਲ ਮਿੱਲਾਂ ਵਿੱਚ ਰੋਲਾਂ ਦੀ ਸਥਿਰ ਰੋਲਿੰਗ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਅੰਤਿਮ ਰੂਪ ਦੇਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਹੈ।
ਪੋਸਟ ਸਮਾਂ: ਅਕਤੂਬਰ-19-2026


